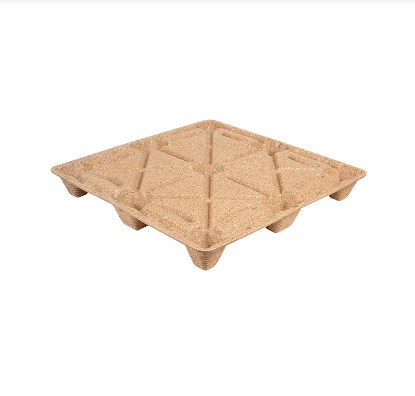
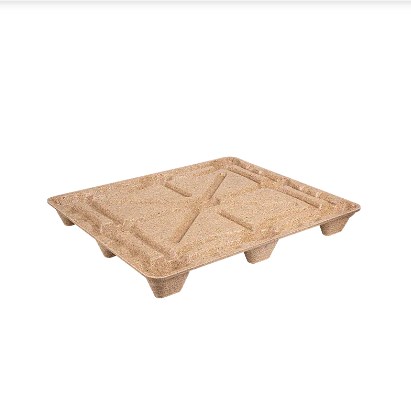
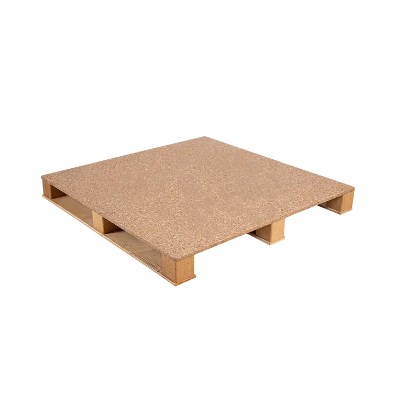
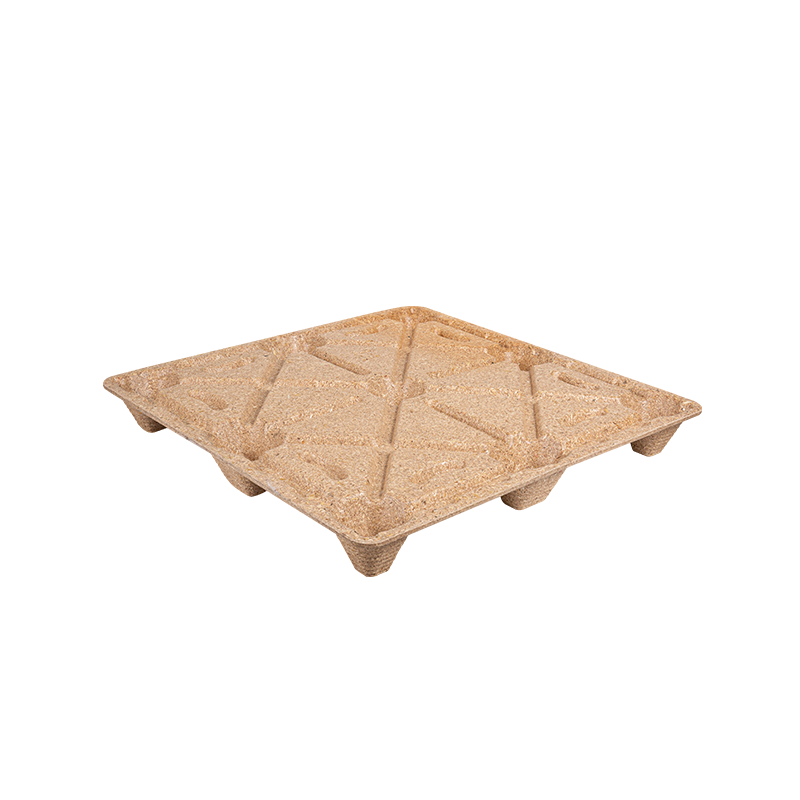
Paletes de madeira moldada, também conhecidas como paletes de madeira prensada, paletes de madeira prensada ou paletes de madeira comprimida , são produzidos combinando partículas ou fibras de madeira preparadas com um aglutinante e formando a mistura dentro de um molde aquecido sob pressão.
Ao contrário das paletes de madeira pregadas convencionais, a plataforma da palete, as nervuras de suporte, os pés e a geometria de entrada dos garfos podem ser formados como uma estrutura integrada. Esta abordagem de fabricação torna possível reduzir componentes soltos, controlar a geometria dos paletes, criar designs encaixáveis e utilizar serragem, aparas de madeira, fibra de madeira reciclada e outros resíduos adequados do processamento de madeira.
Para compradores e fabricantes de paletes, no entanto, o sucesso da moldagem de paletes de madeira moldada depende de muito mais do que simplesmente aumentar a pressão da prensa. A umidade da matéria-prima, a distribuição de partículas, a química do aglutinante, a temperatura do molde, o peso da carga, a geometria do molde, o tempo de cura e o resfriamento interagem entre si.
Este guia explica as principais considerações de engenharia envolvidas no projeto e fabricação de paletes de madeira moldada para aplicações de logística e exportação.
1. Processo de fabricação de paletes de madeira moldada e parâmetros críticos de modelagem
Uma típica linha de paletes moldadas segue uma sequência controlada:
Preparação da matéria-prima → Britagem e peneiramento → Secagem e condicionamento de umidade → Mistura do adesivo → Pesagem de carga → Preenchimento do molde → Prensagem a quente → Cura → Desmoldagem → Resfriamento → Inspeção
Preparação de Matéria Prima
Lascas de madeira, serragem, aparas e madeira reciclada normalmente precisam ser processadas em uma distribuição de partículas razoavelmente consistente antes da moldagem.
Pedaços excessivamente grandes podem impedir o preenchimento uniforme da cavidade, enquanto uma proporção excessiva de finos pode aumentar a demanda por ligante e reduzir a permeabilidade durante a prensagem a quente.
O controle da umidade é especialmente importante. Os processos de madeira moldada publicados geralmente usam material abaixo de aproximadamente 10% de umidade, embora alguns sistemas de ligantes e rotas de produção operem em níveis diferentes. O valor ideal deve, portanto, ser estabelecido através de testes, em vez de copiado de outra linha de produção.
Janelas de desenvolvimento típicas
Os seguintes valores devem ser tratados como pontos de partida para o desenvolvimento de processos, não especificações universais .
| Condição da matéria-prima | Faixa de umidade inicial | Temperatura do Molde | Pressão de formação eficaz | Ciclo de Desenvolvimento Típico |
| Serragem fina/fibra de madeira | 5–10% | 150–200°C | 2–5 MPa | 2–6 minutos |
| Partículas mistas de madeira reciclada | 6–10% | 160–210°C | 2,5–5MPa | 3–8 minutos |
| Flocos/fios mais grossos | Dependente do fichário | 150–220°C | 2–5 MPa | 3–10 minutos |
Os processos históricos de madeira moldada relatam temperaturas de moldagem em torno 150–220°C , pressões de aproximadamente 20–80 kg/cm² , e tempos de moldagem variando de segundos a vários minutos. Outros sistemas de fios de madeira moldados usam aproximadamente 300–700 psi com ciclos de prensagem de aproximadamente 2–10 minutos , dependendo da espessura, densidade, umidade e química do aglutinante.
O ponto importante é que as espécies de madeira por si só não devem determinar as configurações da prensa . O tamanho das partículas, a densidade aparente, o aglutinante, a espessura do palete, a profundidade das nervuras, o projeto do molde e a distribuição de carga são frequentemente igualmente importantes.
Monitoramento de produção recomendado
Para uma nova linha, os pontos de verificação de CQ úteis incluem:
- Umidade da matéria-prima: cada lote recebido e pelo menos de hora em hora durante a produção
- Dosagem do aglutinante: cada lote de formulação
- Peso da carga: peças iniciais e verificações periódicas durante cada turno
- Temperatura do molde: gravado continuamente
- Pressão de pressão e tempo de permanência: registrado para cada ciclo onde o registro de dados do PLC está disponível
- Dimensões críticas: primeiro artigo mais amostragem programada em processo
- Peso da palete: amostragem periódica do SPC para identificar variação de carga
- Testes de carga destrutivos: de acordo com o plano de validação de produção aprovado
A otimização do processo deve usar resultados reais de testes dimensionais, de densidade, de umidade e de carga para definir a janela de fabricação aceitável.
2. Projeto de molde e ferramentas para paletes de madeira moldada encaixáveis
O molde determina muito mais que a aparência do palete. Ele controla fluxo de material, rigidez estrutural, eficiência de agrupamento, acessibilidade dos garfos, densidade local e confiabilidade de desmoldagem .
Elementos de design importantes incluem:
Ângulos de inclinação
Paredes verticais e pés profundos de paletes requerem tiragem suficiente para serem liberados do molde de maneira limpa. Um projeto preliminar pode começar por volta 1–3 graus , com calado adicional considerado para recursos de aninhamento mais profundos ou superfícies suscetíveis a aderência.
Custoelas e Reforço
Em vez de simplesmente tornar todo o palete mais espesso, o reforço deve ser concentrado em torno de:
- zonas de entrada de garfos;
- pés de paletes;
- transições de convés;
- regiões de alto momento fletor;
- caminhos de transferência de carga entre o convés e os suportes.
Transições suaves e raios internos generosos ajudam a reduzir as concentrações de tensão e a melhorar o fluxo do material.
Geometria de aninhamento
Para paletes encaixáveis, os engenheiros devem verificar:
folga da perna no convés superior profundidade de assentamento cônico folga de separação altura do palete empilhado
Um palete muito apertado pode ser difícil de separar após o armazenamento, enquanto uma folga excessiva desperdiça volume de transporte.
Ventilação e Fluxo de Material
Cavidades profundas podem reter vapor ou impedir que o material chegue aos cantos. A ventilação do molde, a distribuição da alimentação e a colocação da carga local devem, portanto, ser avaliadas antes da finalização do ferramental de produção.
Arquivos de engenharia úteis geralmente incluem:
- ETAPA
- IGES
- Parasólido
- DXF para perfis 2D e desenhos de inspeção
Antes de fabricar um molde de produção completo, os fabricantes podem usar Modelos geométricos impressos em 3D, inserções de protótipos usinados ou ferramentas de desenvolvimento de alumínio para verificar as dimensões do palete, folgas dos garfos, posicionamento e ajuste da embalagem.
Uma revisão básica do projeto do molde deve perguntar:
- O palete pode ser liberado sem danificar as costelas ou os pés?
- A carga é capaz de atingir todas as cavidades profundas?
- As áreas críticas são suficientemente espessas sem material desnecessário?
- As áreas desgastadas podem ser substituídas com pastilhas?
- As zonas de aquecimento estão equilibradas?
- As aberturas de ventilação e as superfícies do molde podem ser limpas facilmente?
- As dimensões críticas podem ser medidas usando medidores repetíveis?
3. Matérias-primas de madeira, adesivos e considerações de conformidade nos EUA
O custo da matéria-prima é um dos atrativos da produção de paletes moldados porque processos adequados podem utilizar serragem, aparas de madeira, partículas de madeira recuperadas e outros resíduos limpos do processamento de madeira .
No entanto, a matéria-prima reciclada deve ser controlada.
Fragmentos de metal, plásticos, tinta, casca excessiva, solo ou resíduos quimicamente contaminados podem interferir na moldagem e criar problemas de conformidade ou de qualidade.
Seleção de Fichário
Famílias de ligantes comuns em aplicações de madeira projetada incluem sistemas fenólicos e ligantes à base de isocianato, como MDI.
| Consideração do fichário | Aglutinante tipo fenólico | Fichário Tipo MDI |
| Resistência à umidade | Bom | Muito bom |
| Colagem estrutural | Bom | Alto |
| Condições de cura | Dependente do calor | Altoly formulation dependent |
| Contribuição de formaldeído | Deve ser avaliado | Sem adição de formaldeído do próprio isocianato |
| Sensibilidade de processamento | Moderado | Requer controle cuidadoso de umidade e manuseio |
| Cost | Muitas vezes competitivo | Muitas vezes mais alto |
A formulação correta deve equilibrar resistência mecânica, resistência à umidade, tempo de processamento, requisitos de emissões, reciclabilidade e custo.
TSCA Título VI e CARB
Um erro comum é afirmar que todo palete de madeira moldada é automaticamente regulamentado sob TSCA Título VI .
A EPA regula especificamente categorias de produtos de madeira composta, incluindo compensado de madeira nobre, painel de fibra de média densidade e aglomerado , juntamente com produtos acabados aplicáveis que contenham esses produtos regulamentados. Portanto, um fabricante de paletes moldadas deve determinar se o seu material específico de construção se enquadra nas definições regulamentares, em vez de alegar automaticamente que todas as paletes moldadas requerem certificação TSCA Título VI.
Para projetos nos EUA, as equipes de compras e conformidade devem analisar:
- classificação de matérias-primas;
- química do aglutinante;
- FDS do fornecedor e documentação técnica;
- requisitos aplicáveis de formaldeído;
- documentação de conteúdo reciclado;
- Requisitos de fornecimento FSC ou SFI quando especificados pelo comprador.
ISPM 15 e Madeira Processada
A NIMF 15 aborda principalmente os riscos fitossanitários de material de embalagem de madeira crua usado no comércio internacional.
A norma IPPC exclui embalagens de madeira fabricadas a partir de madeira que tenha sido processada de forma a torná-la efetivamente livre de riscos de pragas, sendo o compensado um exemplo típico.
Este princípio de madeira processada pode ser uma vantagem importante para paletes de madeira moldada ou prensada adequadamente fabricadas. Contudo, os exportadores devem confirmar a classificação da palete específica e os requisitos do país de destino, em vez de se basearem apenas numa declaração de comercialização.
4. Corte, tolerâncias dimensionais e testes de desempenho de paletes
Após a desmoldagem e resfriamento, os paletes podem exigir corte de bordas, remoção de rebarbas, perfuração, marcação de identificação, lixamento ou outras operações de acabamento.
Para produção repetida, o corte CNC pode fornecer:
- comprimento e largura do palete;
- aberturas para garfos;
- geometria de canto;
- recursos de localização;
- recortes personalizados.
Em vez de aplicar tolerâncias de usinagem desnecessariamente rígidas a todo o palete, o desenho deve identificar dimensões críticas para a função .
Por exemplo, um desenho de desenvolvimento pode ter como alvo aproximadamente ±1–2 mm em dimensões controladas selecionadas e ±2–3 mm em dimensões gerais maiores , mas as tolerâncias reais devem ser confirmadas por estudos de capacidade do molde e dados de produção.
Validação de desempenho de paletes
Testes importantes podem incluir:
- compressão estática;
- flexão do convés;
- manuseio dinâmico;
- movimentação de empilhadeiras;
- resistência a impactos ou quedas;
- estabilidade de empilhamento;
- simulação de estantes onde o palete se destina ao uso em estantes;
- testes de condicionamento de umidade.
O atual ISO 8611-1:2025 especifica métodos para avaliar novos paletes planos, incluindo testes de carga nominal, testes de carga máxima de trabalho e comparação de durabilidade. ISO 8611-2:2025 aborda requisitos de desempenho e seleção de testes.
Para aplicações nos EUA, ASTM D1185-98a(2025) fornece métodos de compressão estática, flexão e testes dinâmicos para paletes fabricados a partir de materiais que incluem madeira maciça e compósitos de madeira. A ASTM também recomenda testes de campo para verificar o desempenho no ambiente de distribuição pretendido.
Para clientes que usam o comum 48 × 40 na pegada de paletes dos EUA , a compatibilidade também deve ser verificada em relação às empilhadeiras, porta-paletes, transportadores, estantes, sistemas de embalagem extensível e automação de armazém do cliente.
5. Dimensionamento da produção de paletes moldadas: custo, rendimento e solução de problemas
Um protótipo bem sucedido não produz automaticamente uma linha de produção económica.
Ao passar da produção piloto para vários turnos, os fabricantes devem acompanhar:
tempo de ciclo, tempo de atividade, disponibilidade de molde, tempo de troca, capacidade do secador, capacidade de mistura de adesivo, mão de obra, taxa de refugo e tempo de resfriamento.
Um modelo simples de custo unitário pode ser escrito como:
Custo unitário = Matéria-prima de madeira Aglutinante Energia Trabalho Manutenção Sucata Molde Amortização Depreciação do equipamento
Para investimento em moldes:
Custo do molde por palete = Investimento total no molde ÷ Produção esperada ao longo da vida
Um modelo de produção deve, portanto, incluir:
| Custo/Variável de Produção | Entrada |
| Pressione o tempo do ciclo | min/ciclo |
| Cavidades por molde | peças |
| Horário de funcionamento | hora/dia |
| OEE | % |
| Dias úteis | dias/ano |
| Produção anual | paletes/ano |
| Consumo de madeira | kg/palete |
| Consumo de fichário | kg/palete |
| Eletricidade/energia térmica | por palete |
| Taxa de sucata | % |
| Investimento em moldes | USD |
| Vida útil esperada do molde | ciclos |
Isso permite que os compradores comparem a economia de uma impressora com vários moldes, várias prensas ou níveis mais elevados de automação.
Defeitos comuns de moldagem
| Defeito | Possível causa | Primeira verificação | Ação Corretiva |
| Preenchimento incompleto | Carga insuficiente ou má distribuição | Peso de carga | Colocação de cobrança de reequilíbrio |
| Vazios de superfície | Inconsistência de umidade ou aglutinante | Umidade e mistura | Secagem e mistura corretas |
| Deformação | Aquecimento ou resfriamento irregular | Mapa de temperatura do molde | Equilibre aquecimento e resfriamento |
| Costelas fracas | Fluxo de material ruim | Preenchimento da cavidade costal | Modificar a distribuição ou a geometria do molde |
| Delaminação | Cura incompleta | Ciclo e fichário | Ajustar as condições de cura |
| Excesso de flash | Sobrecarga ou desgaste do molde | Fechando superfícies | Reduza a carga ou o molde de serviço |
Os dados de tendências devem ser utilizados sempre que possível. Um aumento gradual no peso do palete, flash, variação de temperatura ou desvio dimensional pode revelar um problema no processo antes que ocorram falhas graves.
Desenvolvendo uma palete de madeira moldada personalizada com Ronsun
O design mais eficaz de paletes moldadas começa com a aplicação logística real.
Ao discutir um novo projeto de paletes com Ronsun Importação e Exportação Co., Ltd. , informações úteis incluem:
- comprimento, largura e altura necessários do palete;
- requisitos de carga estática e dinâmica;
- entrada de empilhadeiras e paleteiras;
- condições de armazenamento no chão, pilha ou rack;
- requisitos de aninhamento;
- destinos de exportação;
- volume anual de compras;
- requisitos ambientais ou de conteúdo reciclado;
- testes necessários ou documentação de conformidade.
Ronsun pode trabalhar com compradores para avaliar especificações de paletes, estruturas de paletes moldadas, opções de materiais, requisitos de amostra e necessidades de projetos personalizados.
Para fornecimento de paletes de madeira moldada personalizada ou avaliação técnica, entre em contato Ronsun Importação e Exportação Co., Ltd. através ronsun-ecopallet.com com seu desenho de palete, carga alvo, aplicação e volume de compra esperado.
Perguntas frequentes
Que pressão, temperatura e tempo de ciclo são normalmente usados para paletes de madeira moldada?
Os processos de madeira moldada publicados cobrem amplas faixas, mas aproximadamente 150–220°C, 2–5 MPa e vários minutos por ciclo pode ser usado como uma referência inicial de desenvolvimento. Os parâmetros finais devem ser validados para a matéria-prima, ligante, espessura e molde específicos.
Como deve ser projetado um molde de palete de madeira moldada encaixável?
O molde deve levar em conta o ângulo de inclinação, pés cônicos, folga de encaixe, nervuras de reforço, geometria de entrada do garfo, fluxo de material, ventilação, uniformidade de aquecimento e desmoldagem.
Qual adesivo é melhor para aplicações em paletes moldadas nos EUA?
Não existe um único melhor fichário. Os sistemas baseados em MDI podem fornecer uma ligação forte e resistente à umidade, enquanto os sistemas fenólicos estão bem estabelecidos para madeira projetada durável. A seleção deve considerar o desempenho, as condições do processo, as emissões, o custo e a aplicabilidade regulatória.
Quais padrões são usados para testar a capacidade de carga de paletes moldados?
Referências comuns incluem ISO 8611-1:2025, ISO 8611-2:2025 e ASTM D1185-98a(2025) . A sequência de teste apropriada depende do ambiente de manuseio e armazenamento pretendido.
Como é calculado o ROI da palete moldada?
Estime primeiro a produção anual e depois calcule matéria-prima, aglutinante, mão de obra, energia, manutenção, sucata, depreciação de equipamentos e amortização de molde por palete. Compare o custo unitário resultante com o custo atual de compra de paletes e logística.
Quais são os defeitos mais comuns dos paletes moldados?
Problemas típicos incluem preenchimento incompleto da cavidade, vazios superficiais, rebarbas excessivas, nervuras fracas, delaminação, aderência e empenamento. A solução de problemas deve começar com peso da carga, umidade, dosagem de aglutinante, temperatura do molde, histórico de pressão e condições de resfriamento.