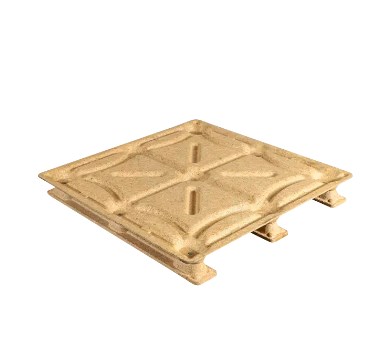
A redução do peso dos paletes pode diminuir o consumo de material, simplificar o manuseio e diminuir a quantidade de massa de embalagem transportada em cada remessa. Mas para paletes de madeira moldada, a redução do peso não é simplesmente uma questão de usar menos fibra. Remova o material do local errado e o resultado poderá ser deflexão excessiva da plataforma, pés fracos, áreas de entrada dos garfos danificadas ou desempenho de empilhamento reduzido.
O desafio de engenharia é, portanto, mais preciso: os fabricantes precisam eliminar a massa desnecessária e, ao mesmo tempo, preservar o material e o suporte estrutural necessários em áreas de alto estresse. A geometria do molde, a distribuição de densidade, a preparação das partículas de madeira, a dosagem do ligante, o peso da carga e os parâmetros de prensagem a quente contribuem para o equilíbrio final entre resistência e peso.
Princípio fundamental: O objetivo não é fabricar a palete mais leve possível. É fabricar o palete mais leve que atenda consistentemente aos requisitos de desempenho da aplicação logística pretendida.
O peso do palete é uma meta de engenharia, não apenas uma meta de economia de material
Cada quilograma adicionado a uma palete tem consequências. Mais peso normalmente significa mais fibra de madeira e aglutinante, custo adicional de material e mais massa de embalagem movimentando-se pela cadeia de abastecimento. Para remessas que se aproximam dos limites de carga útil de caminhões ou contêineres, a tara do palete também pode reduzir a quantidade de carga vendável que pode ser transportada.
O extremo oposto cria um problema diferente. Um palete que tenha sido agressivamente mais leve ainda pode parecer aceitável, embora apresente curvatura excessiva sob carga, fraqueza local ao redor dos pés ou resistência insuficiente ao manuseio repetido da empilhadeira.
É por isso que o desenvolvimento de paletes moldadas se concentra cada vez mais em eficiência resistência-peso em vez de apenas peso. Os fabricantes determinam o desempenho estrutural necessário para a aplicação e depois trabalham de trás para frente para otimizar o uso do material.
Muito pesado Maior consumo de materiais Maior massa de transporte Densidade potencialmente desnecessária
OTIMIZAR
Muito leve Maior risco de deflexão Estruturas locais fracas Durabilidade de manuseio reduzida
O projeto correto também depende de como o palete será apoiado. Um palete apoiado totalmente no chão sofre tensões diferentes de um apoiado nas vigas das estantes do armazém ou manuseado repetidamente por empilhadeiras. Por esta razão, a redução de peso deve sempre ser avaliada em relação às condições definidas de carga e manuseio.
A geometria do molde determina onde o material é realmente necessário
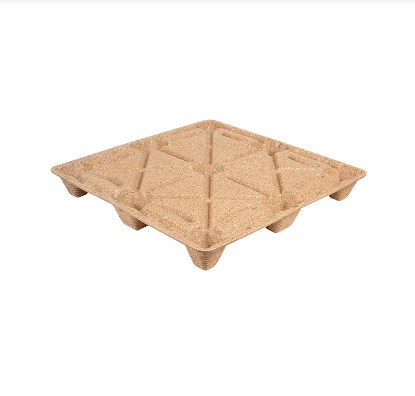
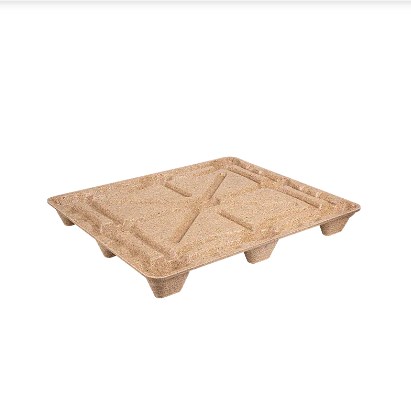
Uma das características importantes da fabricação de paletes de madeira moldada é que o palete pode ser formado como uma estrutura tridimensional integrada. Em vez de depender apenas de placas e blocos uniformes, os engenheiros podem criar nervuras, pés, transições curvas e zonas reforçadas de entrada de garfos diretamente no molde.
Isto torna possível colocar mais material onde a demanda estrutural é alta e reduzir o material desnecessário onde as tensões são menores.
| Área de Paletes | Demanda Mecânica Primária | Estratégia típica de controle de peso |
| Centro do convés | Flexão e carga de carga distribuída | Use nervuras ou contornos para aumentar a rigidez sem aumentar uniformemente a espessura |
| Pés | Compressão, empilhamento e impacto local | Mantenha material e densidade locais suficientes |
| Áreas de entrada de garfos | Manuseio e impacto repetidos | Reforce a geometria em torno das zonas de contato |
| Cantos | Lidando com o impacto e o estresse local | Mantenha espessura controlada e transições suaves |
| Superfícies de baixo estresse | Demanda estrutural limitada | Remova o volume desnecessário onde o teste confirmar que é seguro |
As costelas podem adicionar rigidez sem adicionar espessura ao deck completo
Aumentar a espessura de todo um deck de paletes é uma forma simples de adicionar material, mas raramente é a forma mais eficiente de aumentar a rigidez. Nervuras posicionadas adequadamente podem aumentar a profundidade da seção da estrutura e melhorar a resistência à flexão, ao mesmo tempo que concentram o material ao longo de caminhos de carga importantes.
O mesmo princípio é amplamente utilizado em componentes industriais moldados: a geometria faz parte do trabalho estrutural para que o material não precise fazer tudo apenas através da massa.
Pés e zonas de transição não podem ser iluminados indiscriminadamente
Os pés dos paletes transportam cargas concentradas e transferem essas cargas para o convés. As áreas que conectam os pés, as costelas e o convés principal podem, portanto, sofrer altas tensões locais.
Se a redução de peso criar mudanças bruscas de espessura ou material insuficiente em torno destas transições, a palete poderá desenvolver zonas fracas, mesmo que a sua densidade média permaneça aceitável. Transições arredondadas, raios adequados e reforço local controlado podem ajudar a distribuir o estresse de forma mais eficaz.
Lição de design: Remover 500 gramas de uma área de convés de baixo estresse pode ter muito pouco efeito no desempenho. A remoção da mesma quantidade de uma transição crítica do pé ou da costela pode ter uma consequência estrutural muito maior.
O controle de densidade é tão importante quanto a geometria do palete
O peso do palete está intimamente relacionado ao volume moldado e à densidade do material. Mesmo quando dois paletes vêm do mesmo molde, alterações no peso da carga, na umidade, no empacotamento das partículas ou no comportamento de prensagem podem produzir pesos finais diferentes.
Uma densidade mais alta muitas vezes melhora o contato das partículas e pode aumentar a rigidez estrutural, mas maximizar a densidade não é automaticamente desejável. A densidade excessiva aumenta o consumo de matéria-prima e a massa da palete e pode proporcionar pouco valor adicional uma vez que o desempenho exigido já tenha sido alcançado.
No outro extremo da faixa, a densidade insuficiente pode resultar em porosidade excessiva, má ligação local, maior deflexão e redução da resistência ao impacto.
Princípio de otimização de peso Almeje a densidade estável mais baixa que satisfaça repetidamente o desempenho estrutural exigido do palete.
A densidade média não conta toda a história
Duas paletes podem ter exatamente o mesmo peso final, mas ter um desempenho diferente porque o seu material está distribuído de forma diferente.
Considere dois paletes de massa igual. No primeiro, material suficiente é concentrado ao redor dos pés, costelas e outras estruturas de suporte. No segundo, o excesso de material permanece em áreas de baixa tensão, enquanto os pés ficam relativamente pouco preenchidos. As balanças apresentam o mesmo número, mas sua eficiência estrutural é diferente.
Por esta razão, os fabricantes precisam controlar tanto densidade geral e distribuição de densidade local . Carga consistente do molde, fluxo de partículas e prensagem são essenciais para alcançar esse equilíbrio.
O tamanho da partícula afeta a eficiência com que o material pode ser usado
Os resíduos de madeira reciclada utilizados em paletes moldadas podem conter partículas de diferentes tamanhos e formas. Essa distribuição afeta a facilidade com que o material preenche o molde, a densidade das partículas e a quantidade de ligante necessária para criar uma estrutura estável.
Partículas superdimensionadas podem dificultar o preenchimento de seções finas
Partículas grandes podem não se distribuir facilmente em nervuras estreitas, cantos ou características moldadas profundas. O enchimento deficiente pode criar vazios ou áreas de baixa densidade, levando os fabricantes a compensar aumentando o peso geral da carga. Isso acrescenta massa sem necessariamente resolver o problema real.
Multas excessivas podem aumentar a demanda por fichário
Partículas muito finas têm uma área superficial elevada em relação à sua massa. Quando a proporção de finos aumenta significativamente, a demanda de adesivo e o comportamento de processamento podem mudar. Uma formulação projetada para uma distribuição de partículas pode, portanto, tornar-se menos eficiente se a matéria-prima mudar para um material muito mais fino.
| Condição da matéria-prima | Possível efeito de fabricação | Possível consequência de peso |
| Muitas partículas superdimensionadas | Preenchimento deficiente em áreas detalhadas | Taxa extra pode ser usada para compensar |
| Multas excessivas | Maior área de superfície e diferentes demandas de ligantes | Aumento potencial na resina ou densidade |
| Mistura de partículas altamente variável | Alterando a densidade aparente entre lotes | O peso da palete acabada torna-se menos estável |
| Distribuição controlada de partículas | Enchimento e compactação mais previsíveis | Carga mais estável e peso final |
O objetivo, portanto, não é identificar um tamanho de partícula universal para cada palete moldada. Os fabricantes estabelecem uma distribuição de tamanho de partícula que funciona com a geometria específica do molde, sistema de aglutinante, condições de prensagem e desempenho exigido do palete.
A otimização do fichário pode reduzir a massa, mas muito pouco cria falsas economias
O adesivo também contribui para a massa total e o custo do palete. Reduzir a dosagem do ligante pode parecer uma estratégia fácil de redução de peso, mas a relação entre o conteúdo do ligante e o desempenho não é linear.
Se os níveis de ligante caírem abaixo da faixa de processamento validada, os fabricantes poderão observar uma adesão interna reduzida, maior sensibilidade à umidade, desempenho de impacto mais fraco ou taxas de refugo maiores. Qualquer pequena economia de material pode desaparecer rapidamente se mais paletes falharem na inspeção ou apresentarem um desempenho insatisfatório no serviço.
Uma melhor distribuição pode ser mais valiosa do que mais adesivo
Um desafio comum do processo é a distribuição desigual do aglutinante. Algumas áreas da mistura de fibras podem ficar ricas em resina, enquanto outras recebem adesivo insuficiente. O aumento da dosagem total do ligante pode ocultar parcialmente o problema, mas não resolve a falta de uniformidade subjacente.
Umidade mais consistente da fibra, distribuição controlada de partículas, viscosidade estável do adesivo e mistura eficaz podem permitir que os fabricantes obtenham uma ligação confiável sem usar resina excessiva como margem de segurança.
A eficiência material não vem apenas da redução das especificações. Melhorar a consistência do processo pode reduzir a necessidade de excesso de fibra e aglutinante que foram adicionados anteriormente para compensar a variação da produção.
O controle de peso de carga evita paletes fracos e com excesso de peso
Antes da prensagem a quente, uma quantidade medida de fibra preparada e ligante é introduzida no molde. Isso é comumente chamado de cobrança. A consistência desta carga tem influência direta no peso do palete acabado.
Uma carga excessiva pode produzir um palete com excesso de peso, aumentar o consumo de material e contribuir para rebarbas nas áreas de separação do molde. Uma carga insuficiente pode criar enchimento incompleto, costelas finas, pés fracos ou zonas de baixa densidade.
Preparação de matéria-prima → Mistura de aglutinantes → Carga medida → Prensagem a quente → Peso da palete acabada
A dosagem baseada em peso é particularmente útil quando se trata de fibra reciclada porque a densidade aparente pode mudar entre lotes de material. Um volume de tremonha que continha uma determinada massa ontem pode conter uma massa diferente hoje se o tamanho das partículas, a umidade ou a compactação mudarem.
O peso do palete acabado também é um sinal de produção
Os fabricantes podem usar o peso final como mais do que uma especificação do produto. Pode funcionar como um indicador inicial de controle de processo.
Se os paletes do mesmo molde se tornarem gradualmente mais pesados, a causa pode incluir o aumento do peso da carga, alteração da umidade, densidade aparente diferente da matéria-prima ou maior adição de ligante. Se a variabilidade do peso aumentar repentinamente, isso pode indicar que a preparação do material a montante tornou-se menos estável.
| Tendência de Peso | Possível área para investigar |
| Peso médio aumentando gradualmente | Configurações de carga, umidade, dosagem de ligante ou densidade da matéria-prima |
| Peso médio diminuindo gradualmente | Carga insuficiente, alterações no fluxo de material ou calibração de dosagem |
| Variação de peso aumentando | Consistência da matéria-prima, variação de umidade ou instabilidade de dosagem |
| Peso correto, mas resultados de teste mais fracos | Distribuição de densidade, condições de ligação ou prensagem em vez de massa total |
A prensagem a quente determina se menos material ainda pode ter um desempenho confiável
O design leve depende de um processo de moldagem estável. Mesmo um palete bem projetado com material cuidadosamente preparado pode perder desempenho se a pressão, a temperatura ou o tempo de cura variarem além da janela de produção validada.
Pressão
Controla a consolidação, o contato das partículas e a densidade estrutural final. Uma pressão insuficiente pode deixar regiões pouco consolidadas.
Temperatura
Influencia a cura do ligante, o comportamento da fibra de madeira e o movimento da umidade durante o ciclo de moldagem.
Tempo de permanência
Fornece tempo para consolidação e cura adesiva. Tempo insuficiente pode deixar a ligação interna incompleta.
Umidade
Interage com a transferência de calor, plastificação da fibra e geração de vapor durante a prensagem.
Esta relação explica por que a redução de materiais geralmente deve seguir a estabilização do processo, em vez de precedê-la. Se um fabricante reduzir o peso da carga antes que a umidade, a temperatura e a dosagem estejam sob controle, a variação natural da produção poderá empurrar alguns paletes abaixo do limite de desempenho exigido.
Uma abordagem mais confiável é estabelecer uma linha de base estável, reduzir o peso em etapas controladas, testar o palete resultante e identificar o ponto em que a redução adicional de material começa a comprometer a rigidez, a durabilidade ou o desempenho de manuseio.
Como os fabricantes verificam se um palete mais leve ainda é forte o suficiente
Um design mais leve não deve ser aprovado apenas pela aparência ou pela economia calculada de peso. O desempenho deve ser verificado no palete acabado sob condições de carga representativas da aplicação pretendida.
A ISO 8611-1:2025 fornece métodos de teste para avaliar novos paletes planos e agrupa esses métodos em torno de testes de carga nominal, testes de carga máxima de trabalho e comparação de durabilidade. A ISO 8611-2:2025 aborda requisitos de desempenho para estabelecer cargas nominais e selecionar testes para diferentes ambientes de manuseio.
As normas também reforçam um importante princípio de engenharia: os testes de carga em laboratório não eliminam o valor da validação de um design de palete específico no seu ambiente operacional real.
Dimensões Verifique o tamanho geral, a geometria dos pés, as aberturas dos garfos e os recursos moldados críticos.
Peso Finalizado Confirme se a produção permanece dentro da faixa de fabricação definida.
Flexão e Deflexão Avalie como o palete se comporta sob condições relevantes de suporte e carga útil.
Compressão Verifique a transferência de carga através de decks, pés e estruturas de empilhamento.
Tratamento Dinâmico Avalie a entrada repetida da empilhadeira, o movimento e as tensões práticas de manuseio.
Durabilidade Determine se o manuseio repetido altera o desempenho do palete ao longo do tempo.
Cada mudança de redução de peso tem uma variável de desempenho que deve ser verificada novamente
| Mudança de otimização | O que deve ser revalidado? |
| Reduza a espessura do deck | Rigidez e deflexão à flexão |
| Reduza o peso total da carga | Desempenho geral de carga e enchimento de molde |
| Alterar a geometria das costelas | Tensões locais e rigidez do convés |
| Reduza a dosagem do aglutinante | Colagem interna e desempenho de umidade |
| Reduzir a densidade média | Durabilidade de impacto, compressão e manuseio |
| Alterar distribuição de partículas | Consistência de enchimento, resistência e variação de produção |
É também por isso que as classificações de carga de paletes não devem ser interpretadas sem contexto. Carregamento estático, manuseio dinâmico e condições suportadas ou em rack podem impor demandas muito diferentes no mesmo palete.
Menor peso do palete pode reduzir custos além das matérias-primas
Uma vez preservada a resistência necessária, o menor peso do palete pode gerar benefícios que vão além da simples economia de fibra de madeira.
Mais carga útil pode estar disponível em remessas com peso limitado
Considere uma remessa ilustrativa utilizando 1.000 paletes. Se a otimização da engenharia reduzir cada palete em 2kg sem alterar o desempenho exigido, a remessa transportará 2.000 kg a menos de tara do palete.
Isso não produz automaticamente uma economia de frete. Se o caminhão ou contêiner atingir seu limite de volume muito antes do limite de carga útil, o benefício poderá ser limitado. Mas em remessas com peso limitado, uma tara de palete mais baixa pode deixar mais capacidade disponível para carga comercial.
Menor massa pode simplificar o manuseio de paletes vazios
O peso também afeta os movimentos antes e depois do palete transportar a carga. Grandes operações logísticas podem lidar com milhares de paletes vazias entre linhas de produção, armazéns e áreas de preparação. A redução da massa desnecessária pode melhorar a eficiência do manuseio de materiais quando repetida em grandes volumes de paletes.
A eficiência dos materiais apoia um produto mais eficiente em termos de recursos
Usar menos fibra e aglutinante para a mesma função logística necessária também pode melhorar a eficiência do material. No entanto, esta vantagem só existe se a palete mais leve mantiver o desempenho pretendido e não aumentar os danos ou a substituição prematura.
Cálculo ilustrativo de economia de peso
2 kg Redução de peso por palete
1.000 Paletes enviadas
2.000kg Menos massa de embalagem movimentada
Este exemplo ilustra apenas o efeito da tara do palete. A economia real de frete depende dos limites de carga útil, volume de remessa, dimensões dos paletes e configuração de transporte.
O objetivo não é o palete mais leve – é o palete mais eficiente
A otimização do peso na fabricação de paletes de madeira moldada é, em última análise, um exercício de eficiência estrutural. Os fabricantes não conseguem obter uma redução de peso confiável simplesmente removendo a fibra ou diminuindo a dosagem do aglutinante em todo o produto.
Em vez disso, projetos bem-sucedidos coordenam geometria do molde, posicionamento das nervuras, densidade local, distribuição de partículas, controle de adesivo, peso da carga e condições de prensagem a quente . O material é preservado em torno de regiões críticas de suporte de carga e reduzido apenas onde análises e testes de engenharia mostram que é desnecessário.
O resultado não deve ser avaliado apenas pelo peso da palete. Uma palete genuinamente eficiente utiliza a quantidade mínima prática de material, ao mesmo tempo que continua a proporcionar a estabilidade dimensional, o desempenho de carga e a durabilidade de manuseamento exigidos pelo sistema logístico.
Avaliando o peso e os requisitos de carga de paletes de madeira moldada?
Ronsun Import & Export Co., Ltd. fornece soluções de paletes de madeira moldada para logística industrial, armazenamento e transporte internacional. As especificações dos paletes podem ser avaliadas de acordo com dimensões, peso da carga, métodos de manuseio, condições de armazenamento e requisitos de aplicação.
Perguntas frequentes
Uma palete de madeira moldada mais leve tem automaticamente menor resistência?
Não. O desempenho do palete depende da geometria estrutural, da densidade local, da distribuição das fibras, do desempenho do ligante e das condições de fabricação. Uma palete mais leve com nervuras eficientes e áreas de suporte de carga devidamente reforçadas pode ter um desempenho diferente de um design mais pesado que utiliza material de forma menos eficiente.
O que determina o peso de um palete de madeira moldada?
Fatores importantes incluem dimensões e geometria do palete, densidade moldada, peso da carga de fibra, teor de umidade, dosagem de ligante e distribuição de material em todo o molde.
Os fabricantes podem simplesmente reduzir a quantidade de fibra de madeira para tornar um palete mais leve?
A redução da fibra sem redesenho e teste pode criar enchimento incompleto, áreas de baixa densidade, deflexão excessiva ou pés e costelas fracos. A redução de peso deve ser realizada em etapas controladas e seguida de validação dimensional e de desempenho.
Como as nervuras ajudam a reduzir o peso do palete moldado?
As nervuras aumentam a profundidade estrutural e a rigidez em áreas selecionadas, permitindo que os fabricantes reforcem caminhos de carga importantes sem tornar todo o deck de paletes uniformemente mais espesso.
Por que duas paletes de madeira moldada com o mesmo peso podem ter resistências diferentes?
A massa total não mostra onde o material está localizado. Diferenças na densidade local, geometria das nervuras, distribuição do ligante, empacotamento de partículas e condições de prensagem podem produzir desempenho estrutural significativamente diferente com o mesmo peso final.
Como os compradores devem comparar o peso do palete e a capacidade de carga?
Os compradores devem considerar a condição de carga declarada, o método de suporte do palete, a deflexão, o ambiente de manuseio e a durabilidade, em vez de comparar apenas a massa do palete com um valor de carga principal. Condições estáticas, dinâmicas e de estantes podem impor demandas muito diferentes ao palete.